宾阳炮龙节非遗文创工艺品的制作流程与质量管控要点
宾阳炮龙节的锣鼓声还在耳畔回响,但对我们宾阳县炮龙人民间工艺制作有限公司而言,一年中最忙碌的时光恰恰是节后这几个月。炮龙制作不像流水线产品,每一道工序都依赖匠人的手感与经验,从选竹剖篾到龙鳞彩绘,一只完整的炮龙需要经历**37道核心工序**,耗时约45个工作日。今天,我想从技术角度,把我们在工艺品制作过程中沉淀下来的流程与质量管控要点,分享给关注非遗传承的朋友们。
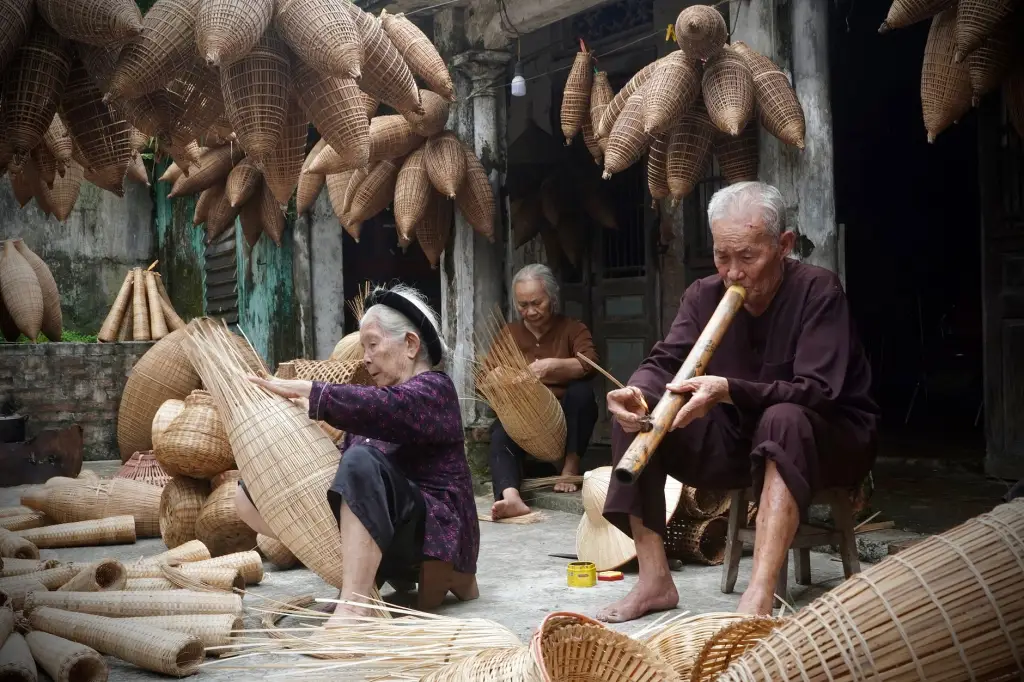
一、骨架扎制:竹篾的湿度与力学平衡
炮龙的骨架是整条龙的灵魂,我们坚持使用宾阳本地三年生楠竹,砍伐后需自然阴干至少6个月,使含水率稳定在12%-15%之间。若竹篾过湿,扎制时容易变形;过干则脆裂,舞动时容易折断。在破篾环节,我们要求每根篾条宽度误差不超过0.5毫米,厚度控制在2-3毫米。龙头的骨架尤其讲究,**采用“三横九纵”的捆扎法**,用浸过桐油的麻绳固定,确保在剧烈舞动中不松脱。这一步是民间工艺中力学与美学的结合,非十年以上老师傅不能胜任。
二、裱糊与彩绘:胶水配比与颜料耐候性
骨架完成后进入裱糊阶段。我们使用特制的牛皮胶与白乳胶按7:3混合,这种配比既能保证纸张贴合紧密,又不会因胶水过厚导致表面开裂。纸张选用60克桑皮纸,分层裱糊三层,每层干透后才能进行下一层。彩绘环节是整个手工制品中最考验功力的部分——龙鳞的渐变层次需要用到**矿物颜料与丙烯颜料的混合配方**,前者保证色彩厚重感,后者提供防水性。我们实测过,这种配方在户外暴晒30天后色差ΔE值仅为2.3,远优于市面普通颜料。
质量管控的核心数据指标
- 龙身长度误差:整条炮龙(约12米)总长误差控制在±3厘米以内;
- 鳞片密度:每平方分米不得少于28片,确保视觉饱满度;
- 抗拉强度:龙尾连接处需承受50公斤拉力不脱线;
- 颜料附着力:3M胶带法测试,剥离等级达到4B以上。
三、常见问题与规避方案
很多新入行的工坊常遇到一个问题:龙头在舞动中“塌架”。这通常是因为额头部位的竹篾弧度不足,或者热弯定型时温度没掌握好。我们的经验是,**竹篾热弯时温度需控制在180℃±10℃,加热时间不超过90秒**,然后立即用冷水定型,这样弧度才能持久。另外,有些客户反映龙鳞掉色,多是因为底层白色底漆未干透就上色,导致色彩渗透不均。我们要求底漆干燥时间必须达到12小时以上,且环境湿度不超过65%。
关于手工制品的交付周期,炮龙制作不同于普通工艺品制作,它受季节湿度影响极大。每年4-7月南宁地区相对湿度常超80%,此时裱糊工序必须使用除湿机将车间湿度降至55%以下,否则纸张起皱率会上升至15%以上。这一点我们在合同里都会明确告知客户,避免因天气原因产生误解。
四、非遗传承中的标准化探索
有人担心标准化会削弱传统美感,但我们认为,非遗传承恰恰需要**“手艺的确定性”**。通过建立上述量化指标,我们让每一只炮龙在保持手工温度的同时,品质更稳定。公司目前正将这套管控流程整理成内部培训手册,计划联合当地职校开设炮龙制作技艺班,让更多年轻人能循着可学的路径进入这个行业。
炮龙节的火把会熄灭,但炮龙文化的手艺之火不能断。从一根竹篾到一条腾飞的龙,我们坚持的不仅是工艺品制作这门手艺,更是对民间工艺的敬畏与对质量的固执。若您对炮龙定制或非遗传承合作有任何疑问,欢迎通过官网与我们联系。每一条手工炮龙,都是我们对这片土地最真诚的献礼。